


Когато става въпрос за заваряване на PE тръби, правилните параметри на заваряване са изключително важни. Като доставчик на заваръчна машина за PE тръби, видях от първа ръка как правилното регулиране на тези параметри може да направи или провали заваръчната работа. В този блог ще споделя някои съвети как да регулирате параметрите на заваряване на машина за заваряване на PE тръби.
Разбиране на основите на заваряването на PE тръби
Преди да се потопим в настройката на параметрите, нека набързо прегледаме основите на заваряването на PE тръби. PE (полиетиленовите) тръби се използват широко в различни индустрии поради тяхната издръжливост, гъвкавост и устойчивост на корозия. Най-разпространеният метод за заваряване на PE тръби е челното заваряване чрез топене, което включва нагряване на краищата на тръбата и след това притискането им заедно, за да се образува здрава, устойчива на течове връзка.
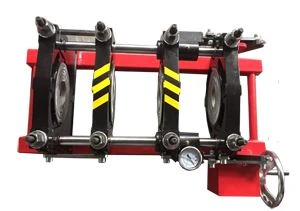
Има няколко вида машини за заваряване на PE тръби, като напримерМашина за заваряване на полиетиленови тръби за заварчик на полиетиленови тръби,Ръчна машина за челно заваряване,PE машина за челно заваряване,Ръчна HDPE машина за заваряване, иМашина за горещо топене Машина за челно заваряване. Всеки тип може да има малко по-различни изисквания към параметрите, но общите принципи на настройка на параметрите остават същите.
Основни параметри на заваряване
температура
Температурата е един от най-критичните параметри при заваряване на PE тръби. Идеалната температура за заваряване на PE тръби обикновено варира от 200°C до 230°C. Това обаче може да варира в зависимост от вида и степента на PE материала. Например HDPE (полиетилен с висока плътност) обикновено изисква малко по-висока температура в сравнение с LDPE (полиетилен с ниска плътност).
Когато настройвате температурата на вашата машина за заваряване, започнете с препоръчаната от производителя температура за конкретната PE тръба, която използвате. След това можете да направите малки корекции въз основа на действителните условия на заваряване. Ако температурата е твърде ниска, краищата на тръбата може да не се разтопят правилно, което води до слаба връзка. От друга страна, ако температурата е твърде висока, PE материалът може да се разпадне, което води до крехка и ненадеждна заварка.
налягане
Налягането е друг важен параметър. По време на фазата на нагряване се прилага лек натиск, за да се осигури добър контакт между краищата на тръбата и нагревателната плоча. Това налягане обикновено е около 0,02 - 0,05 MPa. След като краищата на тръбата достигнат правилното състояние на топене, се прилага по-високо налягане, за да се слеят двата края. Това налягане на топене обикновено варира от 0,1 - 0,3 MPa, в зависимост от диаметъра на тръбата и дебелината на стената.
За да регулирате налягането, използвайте копчето за регулиране на налягането или вентила на вашата машина за заваряване. Уверете се, че следвате кривата налягане - време, предоставена от производителя на тръбата. Ако налягането е твърде ниско, сливането няма да бъде пълно и съединението може да протече. Ако налягането е твърде високо, разтопеният материал може да бъде изстискан, оставяйки тънкостенна зона на съединението.

време
Времето е разделено на три основни фази: време за нагряване, време за задържане и време за охлаждане.
- Време за нагряване: Това е времето, необходимо на краищата на тръбата да достигнат правилната температура на топене. Зависи от диаметъра на тръбата, дебелината на стената и мощността на нагряване на заваръчната машина. Като общо правило тръбите с по-голям диаметър и по-дебели стени изискват по-дълго време за нагряване. Можете да намерите препоръчителното време за нагряване в спецификациите на производителя на тръбата.
- Време на задържане: След отстраняване на нагревателната плоча има кратко време на задържане, през което двата разтопени края на тръбата се държат заедно под налягане. Това позволява на материала да тече и да се смесва, създавайки хомогенна фуга. Времето на задържане обикновено е около 5 - 10 секунди за тръби с малък диаметър и може да бъде по-дълго за по-големи тръби.
- Време за охлаждане: Времето за охлаждане е от решаващо значение за втвърдяването и здравината на фугата. Препоръчва се фугата да се охлади естествено, без външна намеса. Времето за охлаждане е пропорционално на диаметъра на тръбата и дебелината на стената. Например тръба с малък диаметър може да отнеме около 5-10 минути, за да се охлади, докато тръба с голям диаметър може да отнеме 30 минути или повече.
Регулиране на параметрите въз основа на характеристиките на тръбата
Диаметър на тръбата
Тръбите с по-голям диаметър се нуждаят от повече топлина, налягане и време за правилно заваряване. Когато имате работа с по-големи тръби, увеличете леко температурата на нагряване, повишете налягането по време на топенето и удължете времето за нагряване и охлаждане. Обратно, тръбите с по-малък диаметър изискват по-малко топлина, налягане и по-кратко време за заваряване.
Дебелина на стената
Тръбите с по-дебели стени имат повече материал за стопяване и стопяване, така че се нуждаят от по-дълго време за нагряване и по-високо налягане. Може също да се наложи да регулирате температурата малко по-високо, за да сте сигурни, че цялата дебелина на стената достига точката на топене. Тръбите с по-тънки стени, от друга страна, изискват по-малко топлина и налягане и по-кратко време за заваряване.
Съвети за настройка на параметрите
- Извършете пробни заварки: Преди да започнете голям проект за заваряване, добра идея е да извършите тестови заварки на къси тръбни секции. Това ви позволява да прецизирате параметрите на заваряване и да гарантирате, че съединенията отговарят на необходимите стандарти за качество.
- Поддържайте машината чиста: Замърсена машина за заваряване може да повлияе на ефективността на отоплението и точността на настройките на параметрите. Редовно почиствайте нагревателната плоча, манометрите и другите компоненти, за да поддържате оптимална работа.
- Наблюдавайте процеса на заваряване: Обърнете специално внимание на процеса на заваряване. Следете за всякакви признаци на неправилно топене, като неравномерно образуване на перли или прекомерно екструдиране на материала. Ако забележите някакви проблеми, незабавно спрете процеса и коригирайте съответно параметрите.
Заключение
Регулирането на заваръчните параметри на машина за заваряване на PE тръби е умение, което може да бъде усвоено с практика и познаване на ключовите включени фактори. Като разберете ролята на температурата, налягането и времето и като направите подходящи корекции въз основа на характеристиките на тръбата, можете да осигурите висококачествени и надеждни заварки.
Ако търсите висококачествена заваръчна машина за PE тръби или се нуждаете от повече съвети относно настройката на параметрите, не се колебайте да се свържете с нас. Ние сме тук, за да ви помогнем да направите правилния избор за вашите заваръчни проекти.