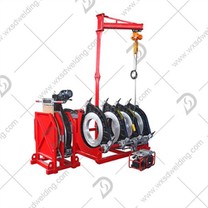
I. Контрол на параметрите на процеса: Осигуряване на "вътрешното качество" на заваръчния шев
Температурата на нагревателната плоча трябва да бъде точно зададена: 210±10 градуса за тръби PE80 и 225±10 градуса за тръби PE100. Твърде ниската температура ще доведе до недостатъчно топене, докато твърде високата температура ще причини разграждане на материала, което ще повлияе на якостта на заваръчния шев.
Времето за поглъщане на топлина трябва да се изчисли разумно въз основа на диаметъра на тръбата и дебелината на стената, обикновено се оценява като "диаметър на тръбата ÷ SDR × 10" (единица: секунди), като се гарантира образуването на равномерен разтопен слой от 1~2 mm върху челната повърхност.
Времето за превключване (от премахване на нагревателната плоча до завършване на челното съединение) трябва да се контролира в рамките на 10 секунди, за да се предотврати охлаждането на разтопената повърхност или замърсяването, което води до слаба заварка.
Процесът на охлаждане трябва да се извърши под налягане и да се остави да се охлади естествено. Принудителното водно охлаждане или преместването на тръбата е строго забранено. Времето за охлаждане се определя чрез докосване на навития ръб, докато се почувства топъл и се втвърди; обикновено приблизително 1 минута съответства на 1 mm дебелина на стената.
Напълно автоматичните машини за заваряване трябва да записват пълни данни за температура, налягане и време за всяка заваръчна връзка, за да осигурят проследимост на качеството.
II. След-проверка на външния вид на заваръчния шев: Визуално оценете дали „външният вид“ отговаря на стандартите.
Форма на ръба: Квалифицираната заварка трябва да има пълен, равномерен, полу{0}}кръгъл ръб с височина между 1 и 2 mm. Твърде ниският ръб показва недостатъчно отопление; твърде високият ръб може да показва прекомерно налягане; асиметрията показва лошо подравняване.
Подравняване на фугите: Осите на двете тръби трябва да бъдат подравнени и несъответствието не трябва да надвишава 10% от дебелината на стената. Например, за тръба с дебелина 6 мм, отклонението не трябва да надвишава 0,6 мм.
Проверка на рязане на ръба (вземане на проби): Отрежете ръба на всеки 50 mm и извършете проверка на 180 градуса обратно огъване. Не трябва да има пукнатини, пукнатини или липса на сливане по централната линия. Ако се открият разслояване или оголени линии на топене, това показва непълно заваряване.