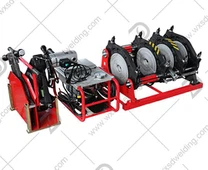
1. Подготовка за заваряване
Подготовката за заваряване е главно за проверка дали състоянието на заваръчната машина отговаря на работните изисквания. Например проверете дали крепежните елементи на различни части на машината са хлабави или хлабави; проверете дали свързването на електрическата верига на цялата машина е правилно и надеждно; проверете дали хидравличното масло в хидравличния резервоар е достатъчно; потвърдете, че захранването отговаря на изискванията за вход на машината; дали нагревателната плоча отговаря на изискванията (дали покритието е повредено); Пробна работа на фрези и превключватели на маслена помпа и др.
След това поставете фишовете от същите спецификации на тръбите в багажника; задайте температурата на нагревателната плоча на температурата на заваряване (температурата на заваряване на пътя на машината от полиетиленови тръби е 200 ~ 230 ℃), преди нагряване, използвайте мека хартия или кърпа, потопена в спирт, за да избършете повърхността на нагревателя, но внимавайте да не надраскайте PTFE антиадхезивния слой.
2. Заваряване
Заваряването трябва да се извършва в съответствие с параметрите на картата за заваряване. Когато е необходимо, той трябва да се регулира по подходящ начин в зависимост от промените във времето и температурата на околната среда. Основните стъпки са както следва.
(1) Използвайте чиста кърпа, за да отстраните замърсяванията по краищата на двете тръби. Поставете тръбата в подложката на рамката, така че дължината на удължаване на двата края да е еднаква (тя трябва да бъде възможно най -кратка при условие, че отговаря на изискванията за фрезоване и нагряване, обикновено 25 ~ 30 мм). Ако е необходимо, частите, различни от стойката за тръби, трябва да се държат нагоре с опора, така че оста на тръбата да е на същата височина като централната линия на стелажа, и след това да се закрепят с фишове.
(2) Поставете фрезата, първо включете превключвателя на захранването на фрезата, след това бавно затворете заваръчните краища на двете тръби и приложете подходящо налягане, докато в двата края се появят непрекъснати стружки. Премахнете налягането, изчакайте малко и след това излезте от стойката за дейности, изключете захранването на фрезата. Дебелината на стружката трябва да бъде 0,5 ~ 1,0 мм, а дебелината на стружката може да се регулира чрез регулиране на височината на фрезовото острие.
(3) Извадете фрезата, затворете двата края на тръбата и проверете подравняването на двата края. Размерът на отклонението в двата края на тръбата не трябва да надвишава 10% от дебелината на стената на тръбата или 1 мм, в зависимост от това кое от двете е по -голямо. Тя може да бъде коригирана до известна степен чрез регулиране на праволинейността на тръбата и еластичното приплъзване; няма очевидна пролука между двата края на тръбата при затваряне. Максималната ширина не може да надвишава: 0,3 мм (DN< 225="" мм),="" 0,5="" мм="" (225=""><>< 400="" мм)="" или="" 1,0="" мм="" (dn=""> 400 мм). Ако горните изисквания не са изпълнени, фрезоването трябва да се извърши отново, докато горните изисквания не бъдат изпълнени.
(4) Измерете силата на съпротивление (съпротивлението на триене на движещото се тяло). Това налягане трябва да се наслагва върху налягането на параметрите на процеса, за да се получи действителното налягане. И проверете дали температурата на нагревателната плоча достига зададената стойност.
(5) След като температурата на нагревателната плоча достигне зададената стойност, поставете я в стелажа и приложете определеното налягане, докато минималният къдрящ ръб от двете страни достигне определената ширина и налягането се намали до определената стойност (така че края на тръбата и нагревателната плоча просто поддържат контакт), ендотермичен.
(6) След изтичане на времето изтеглете подвижната рейка, бързо извадете нагревателната плоча и след това затворете двата края на тръбата. Времето за превключване трябва да бъде възможно най -кратко и да не надвишава посочената стойност. След охлаждане до определеното време освободете налягането, разхлабете фишовете и извадете свързаната тръба.